
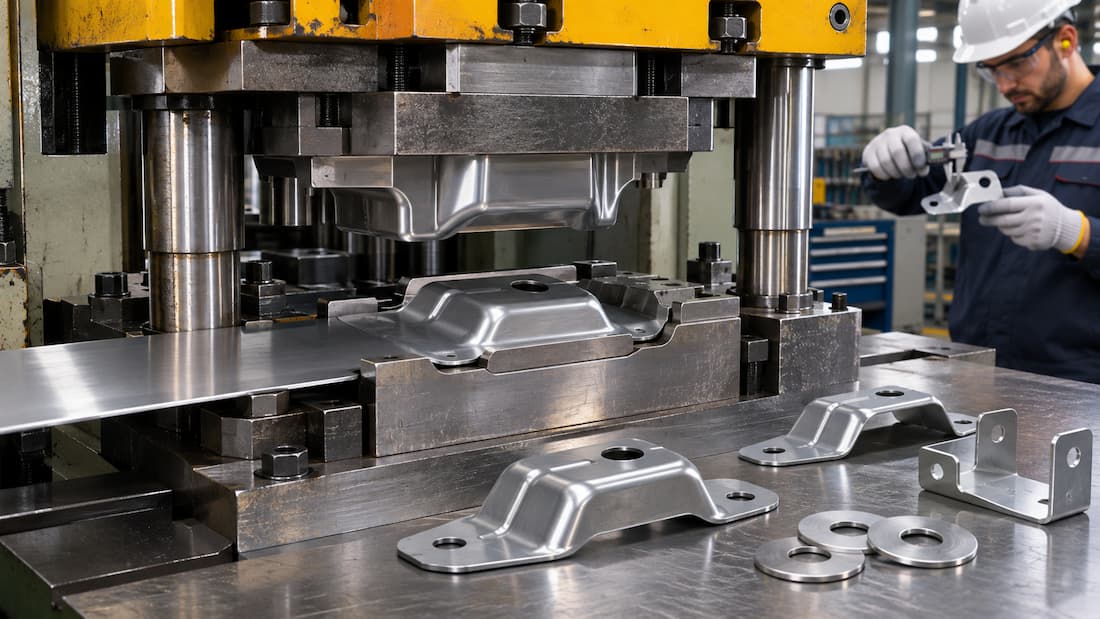
Entenda como funciona o processo de estampagem de metais, da preparação das chapas à inspeção dimensional, e conheça seus pontos críticos.
- O processo de estampagem é um método de fabricação que transforma chapas metálicas em componentes de diferentes geometrias por meio de operações de corte e conformação mecânica.
- Suas principais etapas envolvem a preparação da matéria-prima, o desenvolvimento do ferramental, a prensagem, o acabamento e a inspeção dimensional.
- A qualidade das peças estampadas depende de fatores como propriedades mecânicas do material, força de prensagem, lubrificação e precisão do ferramental.
Resumo preparado pela redação.
Uma chapa metálica plana pode se transformar em um componente automotivo de geometria complexa em poucos ciclos de prensagem. Por trás dessa transformação, entretanto, existe uma combinação de engenharia mecânica, tecnologia e controle dimensional.
O processo de estampagem está presente na fabricação de inúmeros componentes industriais, desde pequenas arruelas até peças destinadas à montagem de sistemas automotivos. Sua versatilidade permite conciliar produtividade e precisão dimensional.
Na Conformetal, atuamos no segmento metalúrgico desde 2007, com especialização na fabricação de produtos estampados, dobrados, repuxados, conjuntos soldados e peças de precisão. Conheça os fundamentos técnicos desse processo.
O que é o processo de estampagem de metais?
O processo de estampagem consiste em um conjunto de operações mecânicas que modificam a geometria de chapas metálicas por meio da aplicação controlada de forças, utilizando equipamentos denominados prensas e ferramentas de estampagem.
Nas operações de conformação, os esforços aplicados ultrapassam localmente o limite de escoamento do material, provocando sua deformação plástica. Dessa maneira, a chapa adquire uma nova geometria permanente, mesmo após a retirada da carga.
Já nas operações de corte, a separação do material ocorre por cisalhamento seguido de fratura. A combinação dessas técnicas permite fabricar componentes planos ou tridimensionais, conforme as especificações do projeto.
Quais são as etapas do processo de estampagem?
A fabricação de uma peça estampada começa antes mesmo do acionamento da prensa. O planejamento da sequência produtiva considera as características da matéria-prima, a geometria pretendida e as tolerâncias dimensionais estabelecidas.
1. Seleção e preparação da matéria-prima
Inicialmente, são avaliadas propriedades como espessura, limite de escoamento, resistência à tração, alongamento e anisotropia. Essas características influenciam diretamente a capacidade de conformação da chapa metálica.
Dependendo da configuração produtiva, o material pode ser fornecido em bobinas ou chapas previamente cortadas. O desbobinamento, o nivelamento e a preparação do recorte inicial contribuem para a alimentação adequada do ferramental.
2. Desenvolvimento do ferramental
O ferramental é responsável por reproduzir a geometria desejada durante a prensagem. Entre seus principais componentes estão a matriz, o punção, os elementos de guiamento e, quando necessário, o prensa-chapas.
A folga entre punção e matriz, os raios de conformação e o alinhamento dos componentes precisam ser criteriosamente dimensionados. Particularmente nas operações de corte, folgas inadequadas podem prejudicar a qualidade das bordas.
Na Conformetal, contamos com serviços especializados de ferramentaria, voltados ao desenvolvimento de soluções personalizadas conforme as necessidades de cada projeto industrial.
3. Alimentação e preparação da prensa
Com o ferramental instalado, são definidos parâmetros operacionais como curso, velocidade, força de prensagem e posicionamento da matéria-prima. A capacidade da prensa deve ser compatível com as exigências da operação.
A lubrificação, quando necessária, também exerce uma função importante. Além de reduzir o atrito entre a chapa e as ferramentas, permite controlar o escoamento do material e minimizar danos superficiais durante a conformação.
4. Corte e conformação da chapa metálica
Durante o ciclo de prensagem, o movimento relativo entre o punção e a matriz promove o corte ou a deformação da chapa. A operação pode ocorrer em uma única etapa ou em estações sucessivas, dependendo da complexidade do componente.
Em ferramentas progressivas, por exemplo, a tira metálica avança entre diferentes estações, nas quais são realizadas operações como furação, recorte, dobramento e conformação até a separação da peça.
5. Acabamento e operações complementares
Após a estampagem, determinadas peças podem exigir operações adicionais, como remoção de rebarbas, retificação, soldagem ou aplicação de revestimentos. Essas etapas são definidas conforme os requisitos funcionais do componente.
Em nossa estrutura produtiva, oferecemos diferentes processos complementares, incluindo retífica plana, retífica dupla face, pintura eletrostática e soluções de soldagem.
6. Inspeção dimensional e controle de qualidade
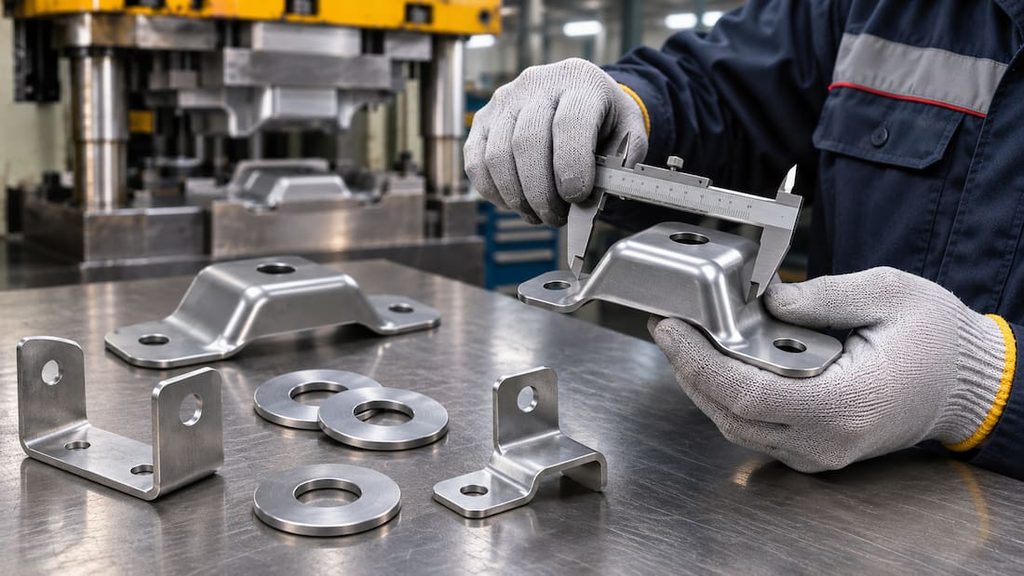
A inspeção verifica se as características da peça produzida correspondem às especificações do desenho técnico. Podem ser avaliados parâmetros como espessura, diâmetro, angularidade, planicidade e posição dos furos.
Instrumentos calibrados, como paquímetros, micrômetros, calibradores e máquinas de medição por coordenadas, podem ser empregados conforme as tolerâncias exigidas e a complexidade geométrica do componente.
O monitoramento dimensional durante a produção também permite identificar desvios associados ao desgaste do ferramental, à variação da matéria-prima ou à instabilidade dos parâmetros operacionais.
Quais são os principais tipos de estampagem?
Embora compartilhem o princípio da aplicação de forças mecânicas, as operações de estampagem apresentam diferentes mecanismos de transformação do material. Conhecer essas particularidades é fundamental para compreender a fabricação de cada componente.
Na tabela abaixo, reunimos três operações fundamentais da estampagem industrial.
| Tipo de estampagem | Princípio de funcionamento | Exemplos de aplicação |
| Estampagem de corte | Separação do material por cisalhamento e fratura | Arruelas, calços e recortes metálicos |
| Estampagem de dobra | Deformação plástica para obtenção de ângulos e curvaturas | Suportes, abas e componentes de fixação |
| Estampagem profunda ou embutimento | Escoamento controlado da chapa para o interior da matriz | Peças ocas, carcaças e componentes tridimensionais |
A escolha da operação depende da geometria pretendida, da conformabilidade do metal e das exigências dimensionais. Em projetos mais complexos, diferentes técnicas podem integrar uma mesma sequência produtiva.
O que interfere na qualidade do processo de estampagem?
Uma peça estampada pode apresentar dimensões inadequadas mesmo quando reproduz aparentemente o formato da matriz. Isso acontece porque o comportamento mecânico dos metais envolve fenômenos que precisam ser considerados durante o desenvolvimento do processo.
Um dos principais é o retorno elástico, também conhecido como springback. Após a retirada da força de prensagem, o material recupera parcialmente sua deformação elástica, podendo modificar ângulos, curvaturas e outras características geométricas.
Um estudo publicado em 2024 no MM Science Journal comparou quatro tipos de aço, utilizando simulações computacionais e medições experimentais para avaliar a influência do material no retorno elástico após o embutimento.
Além desse fenômeno, outros defeitos merecem atenção:
- Enrugamento: associado a tensões compressivas e ao controle inadequado do escoamento da chapa.
- Trincas: decorrentes de deformações localizadas que ultrapassam a capacidade de conformação do material.
- Rebarbas excessivas: relacionadas, entre outros fatores, ao desgaste ou às folgas inadequadas das ferramentas de corte.
- Afinamento localizado: redução da espessura em regiões submetidas a elevados esforços de tração durante a conformação.
A prevenção dessas ocorrências exige uma análise conjunta das propriedades do metal, da geometria do ferramental e dos parâmetros de prensagem. Aumentar a força aplicada, isoladamente, não resolve necessariamente os problemas de fabricação.
Quais peças podem ser fabricadas por estampagem?
A estampagem desempenha um papel particularmente importante na indústria automotiva, na qual a repetibilidade dimensional dos componentes favorece a montagem em série e a compatibilidade entre diferentes sistemas mecânicos.
Entre os produtos que disponibilizamos na Conformetal estão:
- Suportes automotivos: destinados à fixação de componentes em diferentes sistemas veiculares.
- Arruelas: utilizadas, entre outras funções, na distribuição das cargas de fixação.
- Calços de precisão: empregados no ajuste e alinhamento entre componentes.
- Conjuntos soldados: desenvolvidos para aplicações que exigem a união de diferentes elementos metálicos.
Com sede em Osasco, contamos com capacidade de prensagem de até 500 toneladas e diferentes processos produtivos internos, atendendo às necessidades de fabricação de componentes metálicos personalizados.
Processo de estampagem: precisão que começa no projeto
Muito mais do que aplicar força sobre uma chapa metálica, o processo de estampagem exige conhecimento sobre o comportamento dos materiais, desenvolvimento de ferramentas e controle das variáveis que determinam a qualidade dimensional.
Na Conformetal, reunimos experiência em estamparia de metais, ferramentaria e processos complementares, oferecendo soluções personalizadas para a produção de componentes destinados a diferentes aplicações industriais.
Transforme as especificações do seu projeto em peças de precisão. Converse com nossos especialistas em estampagem e conheça nossas soluções.